在新能源储能、汽车等行业,阻燃性能是许多塑料零部件的基础安全指标。客户在选料阶段,往往会优先确认原材料是否达到 UL94 V0 等级,拿到符合要求的原料报告后,便认为产品在阻燃上可以放心了。
但实际生产中,这样的判断往往过于乐观。阻燃件在量产阶段暴露出的问题,很多并不在选料环节,而是藏在成型工艺、过程管控和设备维护这些容易被忽略的地方。
一、原料报告合格,不代表零件一定合格
UL94 是对材料燃烧行为的分级评价,V0 属于其中要求较严格的等级。但 "原料达到 V0" 和 "成品零件达到 V0" 是两回事。阻燃性能最终由材料、成型过程、产品结构三者共同决定。
同一批原料,壁厚不同的零件、带有尖角或密集加强筋的零件,实际燃烧表现可能不同。更重要的是,如果成型过程中阻燃剂发生分解、迁移或分布不均,即使原料等级再高,成品也难以稳定达到设计要求。这也是为什么越来越多的客户不再只看原料证书,而是要求供应商提供成品级阻燃验证。
二、成型温度与停留时间:看不见的性能 "降级"
阻燃塑料通常对加工温度比较敏感。加工温度偏高、熔体在料筒中停留时间过长,阻燃剂可能出现分解或析出,具体表现为产品颜色发黄、表面粗糙、光泽下降,同时阻燃性能随之衰减。
此外,停机再开机、换料时清理不彻底,残留物料与新料混入,也会造成批次间波动。对阻燃件而言,这类波动很难从外观直接发现,却可能在后续使用或抽检时暴露问题。因此,成型参数的受控和换料清理的规范,是阻燃件量产质量的一道关键保障。
三、玻纤增强阻燃料的三个伴生问题
不少阻燃件为了兼顾强度,会采用玻纤增强材料。玻纤在提升刚度的同时,也给注塑带来三个典型难点。
一是模具磨损。玻纤对模腔、浇口、封胶面有持续的磨蚀作用,长期量产会导致模具尺寸漂移、表面粗糙度下降,进而影响零件尺寸稳定性和外观。二是浮纤,即玻纤在表面外露形成发白、粗糙的缺陷,影响外观,也可能干扰阻燃剂的均匀分布。三是翘曲,玻纤取向不均会造成收缩率各向异性,零件出现变形。
这些问题在小批量打样时往往不明显,放到大批量、长时间生产中才会集中显现,是阻燃件量产阶段需要重点关注的环节。
四、储能零部件:要求往往是 "叠加" 的
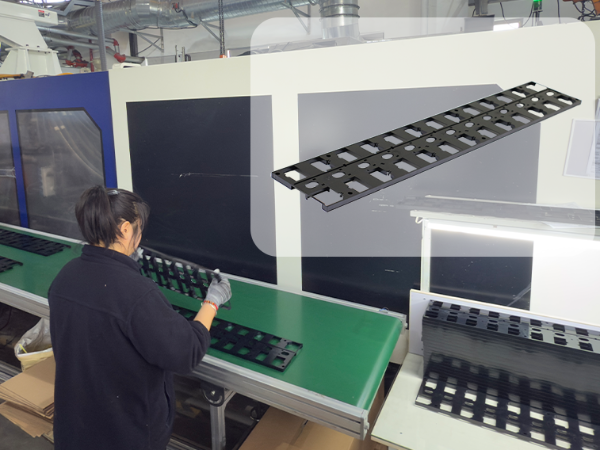
以新能源储能场景为例,CCS 线束隔离板、储能柜相关零部件等,通常不是只要求阻燃一项。阻燃、耐温、尺寸一致性、长期可靠性往往需要同时满足,安全优先级也明显更高。
这类零部件一旦失效,后果较为严重,因此对过程管控的要求也更严格:原材料批次要稳定,成型参数要有记录,检测数据要能追溯。阻燃只是众多性能指标之一,但它往往是判定产品是否合格的一项基础安全门槛。
五、量产阶段的四道质量管控
综合来看,阻燃件量产要在以下几道关卡上守住质量:
一是来料检验。每批原料的阻燃等级报告、批次一致性都要核验,防止供应商混批或等级波动。
二是工艺参数受控。成型温度、料筒停留时间、模温保持稳定,不靠临时调机 "救火",让每个班次的产出尽可能一致。
三是批次留样与定期复测。量产过程中留样存档,定期送第三方机构复测阻燃性能,建立持续的数据档案,而不是依赖一次性的原料报告。
四是全程追溯。通过 MES 等系统记录每批产品对应的模具、机台、原料批次和工艺参数,一旦异常,可以快速定位问题环节,把风险控制在小范围内。
阻燃件量产,从来不是 "选对料就结束" 的事。材料、模具、制程、检测,是一条完整的质量链路,任何一环失控,都可能让最初的 V0 认证打了折扣。
对采购和研发来说,评估一家阻燃零部件供应商,除了看样品和原料证书,更要看对方有没有完整的来料检验、工艺受控、批次留样和追溯体系。样品能做出来固然重要,但能否在大批量生产中稳定守住阻燃性能,才是更值得关注的答案。
服务热线:135-1160-8957
E-mail:marketing@cndonghao.cn
公司地址:江苏昆山千灯镇致威路2号