做医疗精密注塑的都知道,PEEK是出了名的“贵且难伺候”——材料单价是普通工程塑料的十几倍,成型温度高、工艺窗口窄,但凡参数飘一点,出来的零件要么强度不够,要么尺寸飘到装不上。现在微创外科器械、骨科配套结构件大量用PEEK,很多研发人员常问:“为什么样件合格了,批量做出来全是翘曲?”
核心工艺难点在哪
和普通ABS、PC材料不同,PEEK熔点接近343℃,料筒温度需达到380-400℃才能完全熔融,模温要稳定在160-200℃才能保证结晶充分。不少工厂第一次加工PEEK件仍套用普通注塑参数,模温只开到80℃,打出的零件表面看似光滑,实际是无定形结构,机械强度和耐消毒性能不达标,几次环氧乙烷消毒后就会出现裂纹。
结晶度控制是另一个核心难点:冷却太快材料来不及结晶,零件强度不足;冷却太慢又会堆积内应力,装配后短时间内尺寸自行变化。加上PEEK对剪切敏感,注射速度过快会在浇口位置造成材料降解银纹,速度过慢则薄壁位置未填满就冷却封死,直接出现缺料。
量产阶段必须卡死的控制点
量产阶段首先要严控材料干燥:PEEK原料含水率必须压到0.02%以下,否则零件表面会出现银丝、内部残留气孔,无法通过高压灭菌测试。其次是模具热管理,普通直通水路无法稳定维持200℃模温,必须配套高温油加热系统,且保证模具各位置温差控制在5℃以内,避免玻纤增强PEEK件因冷却不均翘曲。
还有一点容易被忽略:PEEK在料筒内的停留时间不能过长。由于材料成本高,不少操作人员习惯把余料留在料筒里反复加工,结果材料高温降解后零件发黄、强度骤降。量产时我们会根据穴数设定合理停留时间,超过30分钟即清料,不为省料承担批量质量风险。
产品开发阶段的避坑提醒
做PEEK医疗零部件开发,千万别等模具开完了再试工艺。最好在产品设计阶段就让制造团队介入DFM分析,核查壁厚均匀性、浇口位置、壁厚突变带来的应力集中风险。做薄壁PEEK件时不要盲目追求极限壁厚,先结合材料流动性做模流分析,避免投入高额模具成本却打不出合格件。
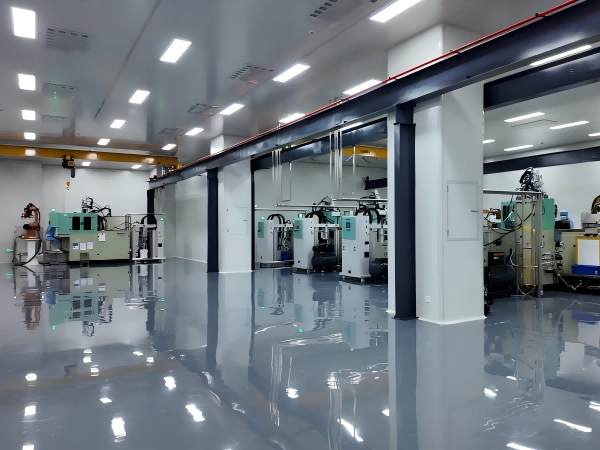
苏州东昊精密在医疗注塑领域长期积累PEEK、PEI等高性能医疗工程塑料量产经验,从开发阶段的DFM分析、模流仿真,到自主开发高精度高温模具,配合十万级洁净车间的稳定批量生产,可帮客户提前锁死特种材料量产落地风险,支撑长期稳定供货。
服务热线:135-1160-8957
E-mail:marketing@cndonghao.cn
公司地址:江苏昆山千灯镇致威路2号