医疗器械中的液态硅胶包胶,并不是简单地在塑胶件外面再注一层硅胶。
真正做项目时,难点往往集中在几个地方:基材能不能稳定定位,硅胶能不能按设计位置包覆,结合状态是否可靠,以及进入连续生产后尺寸和外观能不能保持一致。
基材定位不好,后面的尺寸很难稳定
液态硅胶包胶属于二次成型。
第一步先有塑胶件或其他基材,第二步再把基材放入LSR模具中进行包胶。
问题在于,基材本身就存在尺寸公差。
如果基材放入模具以后定位不稳定,硅胶包胶厚度、边界位置和局部尺寸都会发生变化。
对于尺寸较小的医疗零部件,这种影响更加明显。
所以包胶模具不能只考虑“把基材放进去”,还需要考虑定位方式、压紧位置以及基材公差变化以后,模具是否仍然能够稳定生产。
结合强度不是只看材料名称
很多包胶项目最关心的问题是:硅胶会不会脱落。
但结合效果并不是简单由“塑胶+LSR”这两个材料名称决定。
实际还要看具体材料牌号、产品结构、接触面积、表面状态以及成型条件。
有些项目会通过结构咬合提高可靠性,有些则需要依赖材料体系之间的粘接。
如果产品结构本身没有给包胶留下足够的结合条件,后期单纯提高压力或温度,并不一定能解决问题。
因此,包胶项目最好在产品设计阶段就考虑结合方式,而不是等模具做好以后再想办法补救。
包胶厚度越薄,对工艺越敏感
很多医疗产品的硅胶区域并不厚,甚至只是局部一圈密封或柔性结构。
这类薄层包胶对材料流动、排气和模具温度更加敏感。
如果某个区域充填阻力过大,可能出现缺胶;如果排气不好,则容易形成困气;如果局部间隙控制不好,又可能产生飞边。
所以薄包胶看起来材料用量不大,但模具和工艺控制反而更加精细。
分型线和飞边位置要提前考虑
LSR流动性高,包胶产品又同时存在基材和模具配合,因此飞边是比较常见的风险之一。
尤其当分型线靠近功能面、密封面或装配位置时,即使飞边很小,也可能影响后续使用。
因此,模具设计时不能只考虑哪里方便开模,还要判断分型线最终落在产品什么位置。
对于医疗精密包胶件,很多问题其实在模具设计阶段就已经决定了一半。
基材状态也会影响包胶结果
基材表面的油污、灰尘、脱模残留或者其他污染,都可能影响包胶质量。
如果基材前道生产和后道包胶之间间隔较长,储存、搬运和清洁方式也需要管理。
所以液态硅胶包胶并不是单独的一道注塑工序,它实际上把前道塑胶件、基材管理、LSR成型和后续检测连在了一起。
连续量产最考验的是一致性
试模阶段把几件样品做出来并不难,真正难的是让每一件基材进入模具后,都处在相同位置,并保持相近的包胶状态。
特别是批量较大的医疗项目,如果依赖人工放件,节拍、方向和定位差异都可能带来波动。
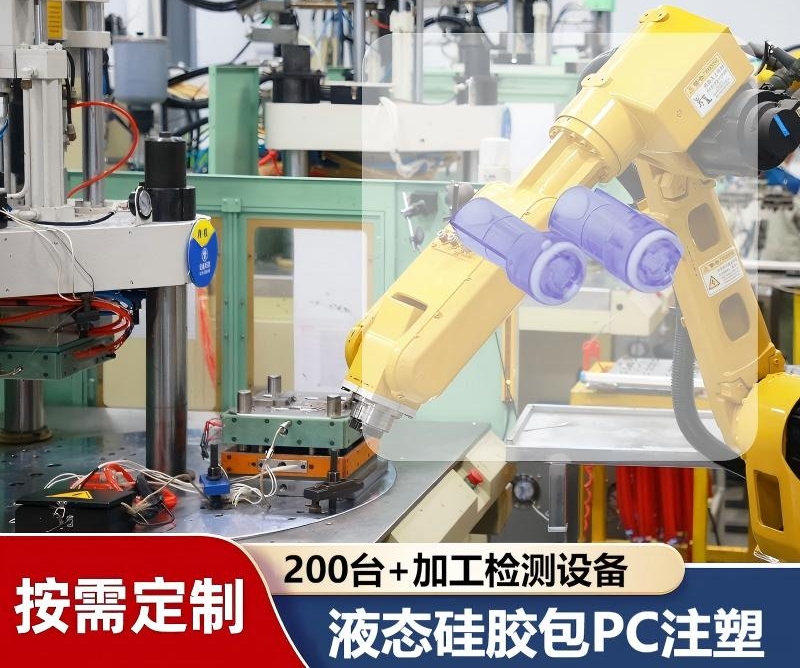
因此,自动上料、定位确认、取件和检测往往需要和模具一起规划。
东昊精密在医疗LSR包胶项目中,更关注的是基材定位、结合区域、包胶尺寸和连续生产之间的配合。对于微小、精密的医疗包胶件,真正决定量产稳定性的,往往不是某一个参数,而是前道基材、模具结构和包胶工艺能不能形成一套稳定的生产条件。
服务热线:135-1160-8957
E-mail:marketing@cndonghao.cn
公司地址:江苏昆山千灯镇致威路2号