针对医疗嵌件注塑生产中常见的嵌件移位、金属溢料等批量缺陷,拆解工艺难点与量产阶段的关键控制要点,给医疗器械零件开发提供实操参考。
嵌件注塑为什么容易出批量问题
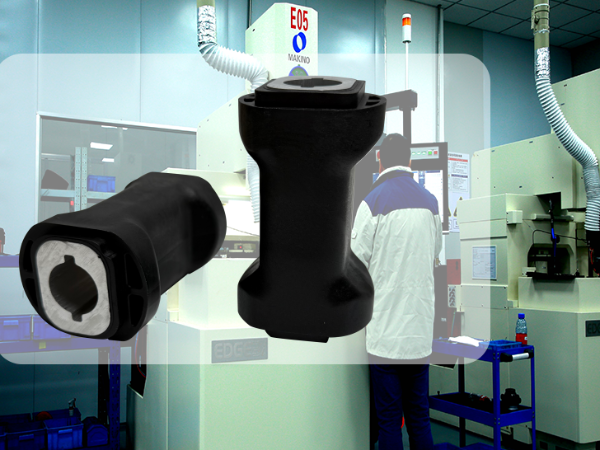
做医疗精密注塑的都知道,嵌件注塑最容易“样件合格、批量出问题”——胰岛素笔传动嵌件、吻合器金属连接座这类零件,样件尺寸全达标,一旦批量生产,要么嵌件装歪导致整批尺寸超差,要么塑胶窜到嵌件配合面形成薄飞边,后道修边成本直接翻几倍。
两个最常见的批量缺陷成因
第一个问题是嵌件移位。不少工厂开模时,嵌件定位孔与金属件的配合间隙留得过大,靠工人肉眼判断放件位置,哪怕偏0.02mm,高压料流就会把细尺寸金属嵌件顶偏。尤其是直径1mm出头的微型医疗嵌件,稍微移位就会导致整个零件装配位超差。
第二个问题是配合面溢料。金属嵌件与模具定位槽的贴合面只要存在1μm缝隙,高压熔融塑料就会钻进去,在嵌件精密密封面形成肉眼难辨的薄飞边。这类飞边人工修不干净,装到产品上要么影响密封,要么反复运动中掉屑,直接影响器械可靠性。
量产阶段必须卡牢的控制点
要解决这两个问题,首先要在模具设计阶段把嵌件定位精度做死。我们一般把金属嵌件与定位槽的配合间隙控制在0.005mm以内,直径小于2mm的微型嵌件,用模具定位销直接穿过嵌件内孔固定,不靠侧面槽位卡位,从结构上避免充模时被料流冲偏。
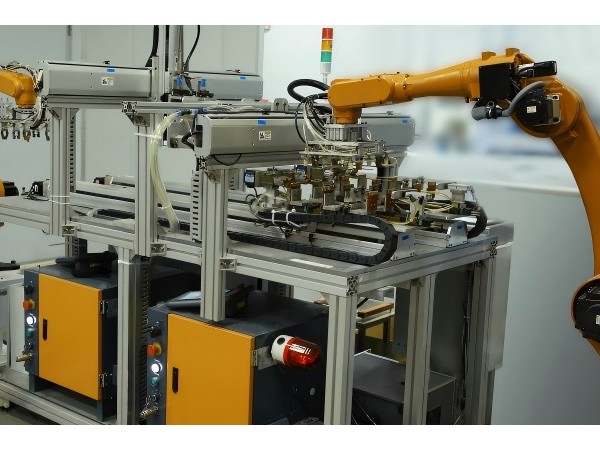
其次要配套自动化嵌件植入机构。人工放件哪怕再熟练,长时间重复操作也会有疲劳偏差,我们量产嵌件项目基本都用自动化上料机构,嵌件由振动盘排序后精准放到模具定位位,全程无人工接触,从根源减少人为移位误差。溢料问题靠模具加工精度兜底,配合面平行度与贴合度达到镜面级,从物理上不给塑料留钻进的缝隙。
产品开发阶段的避坑提醒
做带嵌件的医疗零件开发,千万别在图纸上只标个嵌件的最终装配尺寸就交给供应商。最好在设计阶段就把嵌件的加工公差、和塑胶结合的包覆厚度明确下来,尤其是包覆位置的塑胶壁厚不能太薄,否则料流压力直接作用在嵌件上,很容易把件顶歪。
苏州东昊精密在医疗注塑领域长期承接高要求嵌件注塑项目,依托±0.002mm的精密模具加工能力与自动化嵌件植入配套,结合十万级洁净车间的批量生产环境,可帮助客户从模具设计阶段就规避嵌件移位、溢料等批量风险,支撑长期稳定量产。
服务热线:135-1160-8957
E-mail:marketing@cndonghao.cn
公司地址:江苏昆山千灯镇致威路2号