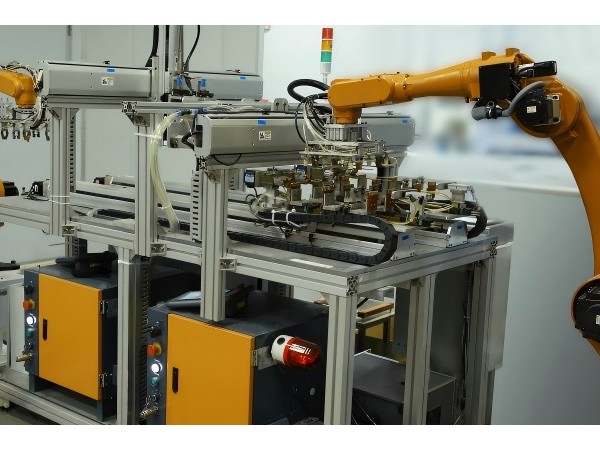
医疗精密注塑进入大批量生产后,质量控制的重点会从“单件是否合格”转向“不同时间、不同模穴、不同批次之间是否保持一致”。对于医疗器械精密塑胶件来说,稳定量产并不是靠某一个参数实现,而是由材料、模具、设备、工艺和检测共同决定。
建立稳定的工艺窗口,而不是只记录一组参数
试模阶段能够做出合格样品,并不代表工艺已经成熟。真正用于量产的工艺,需要明确温度、压力、速度、保压和冷却等关键条件的合理范围。
如果只有某一个非常窄的参数组合能够生产合格品,设备或环境出现轻微波动时,产品就可能发生尺寸、外观或装配状态变化。量产验证的目的,是确认在正常波动范围内,产品仍能保持稳定。
模具一致性决定多穴产品能否长期稳定
医疗精密塑胶件为了提高产能,常采用多穴模具。此时不仅要关注单个型腔是否合格,还要比较不同模穴之间的充填、温度和尺寸差异。
如果浇口、流道、冷却或型腔状态不一致,就可能形成固定的穴间偏差。随着模具运行时间增加,镶件磨损、排气变化和局部积碳等问题,也可能进一步放大差异。
因此,大批量生产中的模具维护不能只等到出现明显异常后再处理,而应结合关键尺寸和生产状态进行周期性检查。
材料批次变化需要纳入量产控制
同一种材料,不同批次的实际成型表现也可能存在一定差异。对于尺寸敏感、薄壁或结构复杂的医疗精密件,这种变化更容易被放大。
量产过程中应保持材料牌号和供应来源受控,并按照材料要求做好储存、干燥和使用管理。如果发生材料替换或牌号变更,应重新评估对收缩、充填和关键尺寸的影响,而不能简单认为“材料名称相同就可以直接替换”。
关键尺寸要持续监控,而不是只做终检
大批量生产如果完全依赖最终检验,往往只能在问题已经形成以后进行筛选。更有效的方法,是提前识别真正影响装配、密封、定位或功能的关键尺寸,并在生产过程中持续跟踪。
当尺寸趋势逐渐接近控制边界时,就可以提前检查模温、设备状态、材料或模具,而不必等到产品超差以后再处理。
对于多穴模具,还应保留模穴信息,便于出现异常时快速判断是整体工艺波动,还是个别型腔的问题。
自动化的价值不仅是提高产能
在大批量医疗注塑中,自动化可以减少人工取件、摆放和周转带来的差异,同时保持相对稳定的生产节拍。
但自动化需要与模具和产品结构同步规划。取件位置、产品脱模状态、视觉检测以及后续收集方式如果没有提前考虑,自动化设备投入以后仍可能需要反复调整。
对于产量较大的项目,稳定节拍和减少人为干预,本身就是提高一致性的重要条件。
从“合格率”进一步看生产过程是否稳定
医疗精密注塑的一致性不能只用某一批产品的合格率判断。更值得关注的是关键尺寸是否持续稳定、不同模穴差异是否受控、设备和模具状态变化后产品是否仍能保持一致。
东昊精密在医疗精密注塑项目量产导入过程中,会结合产品关键尺寸、模具状态、工艺窗口和自动化条件进行验证,并通过MES等生产管理手段对过程信息进行记录和追踪。
对于大批量医疗精密塑胶件,真正可靠的量产能力,是让每一批产品在可控的制造条件下保持稳定,而不是依赖后期筛选把不合格品挑出来。
服务热线:135-1160-8957
E-mail:marketing@cndonghao.cn
公司地址:江苏昆山千灯镇致威路2号