在一些医疗器械精密塑胶件中,当普通工程塑料无法满足耐温、强度、尺寸稳定性或耐化学性能要求时,会考虑PEI、PSU、PPSU等高性能工程塑料。
这类材料真正的注塑难点,不只是加工温度高,而是材料状态、产品结构、模具温度和成型工艺之间能否匹配。
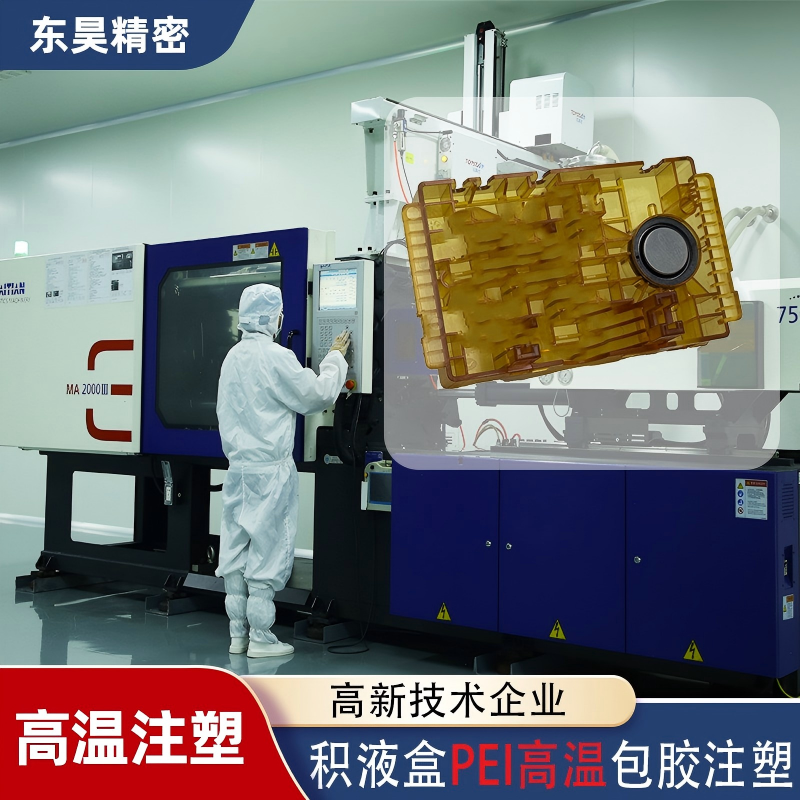
PEI、PSU、PPSU不能按同一套工艺来做
虽然PEI、PSU、PPSU都属于高性能工程塑料,但不同材料、不同牌号,流动性、收缩率、加工温度和实际成型表现并不一样。
因此,医疗注塑项目开始前,不能只确认材料名称,还需要确认具体牌号、是否增强以及产品最终的使用条件。
材料信息发生变化,模具收缩、成型参数和产品尺寸都有可能随之变化。
高温加工,更重要的是保持稳定
这类材料通常需要较高的加工温度,但“设备温度能够达到”并不代表产品就能稳定生产。
料筒温度、模具温度以及材料在设备中的状态,都会影响材料流动和产品尺寸。对于薄壁、小尺寸或流动路径较长的医疗精密件,这种影响更加明显。
此外,还需要关注材料在料筒中的停留时间。如果产品重量较小,而设备料筒容量过大,材料长期处于高温状态,也可能增加材料性能变化或外观异常的风险。
材料干燥不能忽视
PEI、PSU、PPSU等材料在加工前,需要根据具体材料要求做好干燥和储存管理。
如果材料吸湿后直接进入高温塑化,可能出现银丝、气泡、表面异常等问题。
实际生产中,这类问题有时会被误认为是注射速度、压力或模具排气造成的。如果没有先检查材料状态,只是一味调整参数,问题往往很难稳定解决。
因此,材料储存、干燥以及开封后的管理,本身就是高性能材料注塑工艺的一部分。
产品结构会放大材料的加工难度
同样一种PEI或PPSU,产品结构不同,注塑难度可能相差很大。
局部薄壁可能增加充填难度,壁厚变化较大容易造成收缩差异,而多孔位、筋位和精密配合结构,则会进一步增加尺寸控制难度。
因此,模具开发前需要结合材料特性分析产品结构,而不能简单按照材料手册给出的收缩率设计模具。
对于结构复杂的医疗精密件,前期DFM和必要的模流分析,可以帮助判断浇口、充填、熔接以及潜在变形风险。
精密尺寸不是单靠模具加工精度决定的
模具做得准,并不代表产品最终尺寸一定准。
材料从高温熔融到冷却脱模,会受到收缩、模温、保压和冷却均匀性的影响。
因此,当医疗塑胶件出现尺寸偏差时,需要先判断问题来自模具本身,还是材料、模温和工艺状态。如果没有分清原因就直接修模,可能只能解决某一次试模的问题,进入连续生产后尺寸仍会发生变化。
还要考虑产品后续使用环境
部分医疗产品后续可能涉及清洗、消毒、灭菌或高温使用环境。
因此,PEI、PSU、PPSU的材料选型不能只看“能不能注塑”,还需要根据具体牌号、产品用途和客户验证要求判断是否适合实际使用环境。
东昊精密在这类高性能材料医疗注塑项目中,会结合具体材料牌号、产品结构和量产要求进行分析,而不是直接套用固定参数。
对于PEI、PSU、PPSU医疗注塑来说,真正的难点不是把产品打出来,而是把材料特性、模具和工艺之间的关系控制好,让关键尺寸和产品状态能够稳定下来。
服务热线:135-1160-8957
E-mail:marketing@cndonghao.cn
公司地址:江苏昆山千灯镇致威路2号